首页
 产品
 服务
 案例
 新闻
 我们
随着AI大算力芯片、GPU集群、第三代半导体功率模块、高功率激光器快速迭代,电子设备热流密度成倍提升,传统风冷散热已无法满足超高功率、长时间连续运行的散热需求。液冷散热凭借换热效率高、热阻低、噪音小、适配高密度集成设备等优势,已经成为数据中心、新能源、高端激光、半导体设备的主流散热方案。
在各类液冷结构中,铜基微通道液冷板凭借无氧铜超高导热系数、结构可塑性强、换热效率高等特点,成为高端算力设备首选散热基材。铜液冷板由基板、微通道翅片、盖板多层结构装配而成,内部流道精密、腔体纤细、密封性要求极高,普通焊接工艺极易出现氧化、堵塞、变形、微渗漏等缺陷。而真空钎焊炉凭借无氧化、整体均匀加热、焊缝致密无残留的工艺特性,成为铜基液冷板量产的核心关键装备。
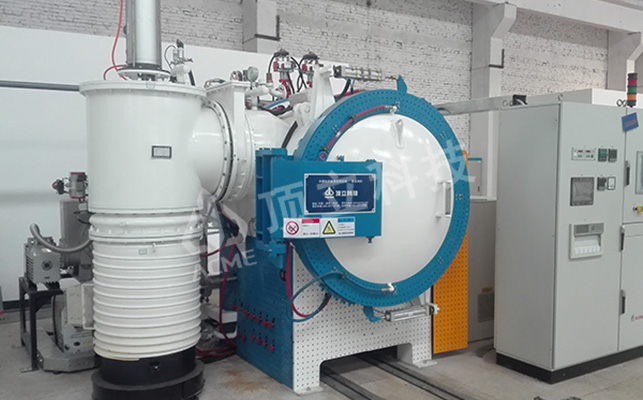
一、铜基液冷板真空钎焊工艺原理
铜基液冷板真空钎焊,是在高真空密闭环境下完成的精密冶金连接工艺。工件经过脱脂、酸洗、烘干预处理后,精准放置钎料并完成工装装配,送入真空钎焊炉炉膛。设备启动真空系统,抽除炉内空气、水汽与杂质气体,杜绝铜材高温氧化问题。
设备按照分段式智能温控曲线升温,低温段缓慢升温除气,彻底释放工件吸附的水分与油污残留;中温段恒温稳定,保证工件整体温场均匀;钎焊高温段使钎料均匀熔化,依靠液态钎料优异的毛细流动性,自动填充基板、翅片、盖板之间的微小装配间隙。钎料与无氧铜母材界面发生原子互扩散,形成高强度、致密、无夹层的冶金结合焊缝。
整套工艺全程无钎剂、无氧化、无夹渣,避免传统焊接残留腐蚀介质堵塞微通道,最大程度保留铜材高导热特性,保障液冷板流道通畅、散热稳定、长期不漏液。
二、铜液冷板生产对真空钎焊炉的核心技术要求
铜基微通道液冷板结构精密、壁厚薄、流道复杂,对设备真空度、温场均匀性、温控精度、炉膛洁净度要求远高于普通工件钎焊,是检验真空钎焊炉高端制造能力的核心工艺。
首先,设备需具备高真空密闭性能。无氧铜在高温含氧环境下极易生成致密氧化膜,直接导致钎料不润湿、虚焊、脱焊。高真空环境可彻底抑制氧化,净化母材界面,保障钎料均匀铺展,从源头杜绝焊接缺陷。
其次,必须搭载多温区独立控温系统。大尺寸液冷板若温场不均,会出现局部钎料过流、局部未熔合、板材翘曲变形等问题。多区联动温控可保证整炉工件温差极小,实现同步熔化、同步成型,有效控制成品平面度与尺寸精度。
同时设备需具备柔性可编程工艺曲线。铜材热膨胀系数大、易变形,通过阶梯升温、精准保温、梯度缓冷的智能工艺,可有效释放热应力,避免微通道变形、板面翘曲,保证成品一致性。
另外,洁净炉膛结构与专用石墨工装系统必不可少。高纯石墨热场无挥发、无污染,可保证铜件表面光亮洁净;配套专用压紧工装,可约束板材高温形变,保障多层微通道结构精准成型。
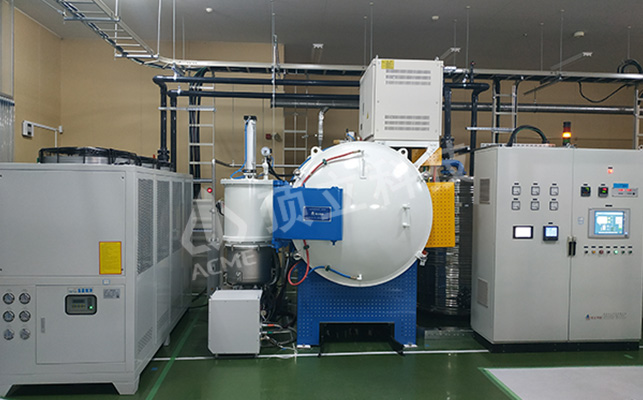
三、真空钎焊制备铜基液冷板的核心优势
相较于激光焊、搅拌摩擦焊、火焰焊等工艺,真空钎焊在高端液冷板制造中具备不可替代的优势。
第一,焊缝气密性极高,彻底杜绝微渗漏。整体冶金结合焊缝均匀致密,无针眼、无裂纹,可长期承受水冷循环冲击,满足服务器7×24小时不间断运行需求,杜绝漏液烧机风险。
第二,界面热阻极低,散热性能优异。无钎剂残留、无氧化夹层,焊缝导热性能接近母材,不会出现局部隔热、散热不均问题,充分发挥微通道高强度换热优势。
第三,整体变形量小,成品精度高。炉膛全域均匀加热,配合工装限位,有效解决大尺寸薄铜件翘曲、扭曲问题,保证液冷板与芯片、器件贴合紧密,降低接触热阻。
第四,适配复杂微通道结构,工艺通用性强。无论是单层、多层叠片、内置翅片、异形流道液冷板,均可一次性整板钎焊成型,满足定制化、多元化液冷产品研发与量产需求。
四、主要应用领域
真空钎焊成型的铜基液冷板,广泛应用于高端高热流密度场景,涵盖AI数据中心算力服务器、GPU集群散热系统、半导体IGBT功率模块、高功率光纤激光器、新能源汽车电控散热、航空航天精密电子设备等领域,是当前高端热管理产业链的核心精密构件。
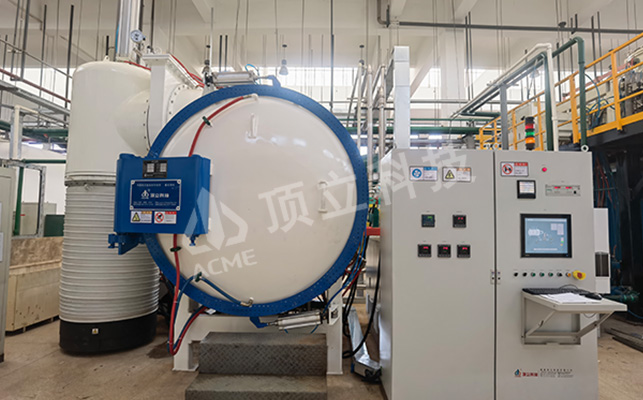
五、常见工艺缺陷与解决办法
生产过程中最常见的问题为铜件氧化发黑、钎料不润湿,主要由炉体漏气、工件清洗不彻底、真空度不足导致,需严格把控炉体漏率,规范工件脱脂、烘干流程。其次是板材变形、平面度超差,多因温场不均、升温过快、工装受力不均造成,通过多区控温、优化升温曲线、定制专用工装可有效改善。针对微通道堵塞、钎料漫流问题,可通过精准控温、优化钎料用量与摆放方式,保证流道通畅。
六、总结
算力升级推动液冷技术全面普及,高端铜基微通道液冷板市场需求持续爆发。真空钎焊炉作为液冷板精密制造的核心装备,彻底解决了传统工艺密封性差、良率低、可靠性不足的行业痛点。国产高精度真空钎焊装备的成熟应用,大幅降低了高端液冷散热产品的生产成本与研发周期,助力国内热管理产业自主可控。未来随着芯片功率密度持续提升,高精度、低变形、高一致性、智能化的真空钎焊设备,将成为高端铜基液冷板量产的主流标配装备。
创作声明:本文在写作过程中使用了人工智能(AI)技术进行辅助生成,最终内容由作者修订并发布。
 湘公网安备 43010302000744号