首页
 产品
 服务
 案例
 新闻
 我们
引言
AI服务器GPU功耗持续冲高,金刚石铜复合材料作为高导热热沉材料,产业化进程明显加快。但真正接触过材料开发的人都知道,做出一块金刚石铜样品不难,难的是稳定、批量、成本可控地做出合格产品。而第一步要做的选择,就是工艺路线——目前行业内主流的两条路线:压力熔渗法和真空热压法,到底怎么选?
这两种工艺都能得到金刚石铜复合材料,但原理不同、适用产品不同、成本结构也不同。选错路线,要么在实验室阶段反复打转,要么量产良率始终上不去。本文从工艺原理、材料性能、产品适配、成本结构等维度做一次系统对比,帮助新材料企业在项目启动阶段就把路线走对。
一、两条路线的基本原理
1.1压力熔渗法
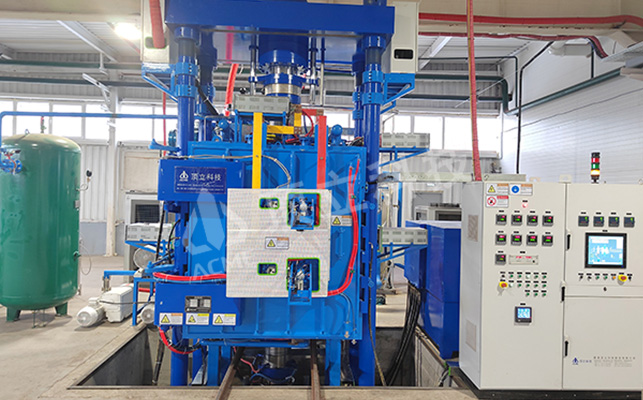
压力熔渗,先把金刚石颗粒按目标体积分数堆积成型,制备成多孔预制体骨架,再将铜加热到熔点以上变成液态,在压力(气压或机械压力)驱动下,让熔融铜液渗入金刚石颗粒间隙,冷却后铜凝固,把金刚石骨架填充为整体块体。
这个过程本质上是"先有骨架,再灌金属"。金刚石的排布是在预制体制备阶段决定的,铜液只是填满空隙。
1.2真空热压法
真空热压,是把金刚石颗粒和铜粉按比例直接混合,装进石墨模具,在真空环境下升温。温度一般控制在铜熔点以下,铜基体处于软化的固态塑性状态,同时施加轴向压力,让软化的铜发生塑性流动,把金刚石颗粒压紧、填满间隙。整个过程铜不熔化,属于固相烧结致密化。
简单说,熔渗是"铜液灌进金刚石骨架",热压是"铜粉和金刚石一起被压成块"。
二、工艺控制要点对比
| 对比维度 | 压力熔渗法 | 真空热压法 |
铜的状态 | 熔融液态(>1083℃) | 软化固态(900~1050℃) |
压力施加方式 | 气压/机械压力渗透 | 单向轴向机械压力 |
金刚石排布 | 预制体骨架预先定型 | 粉体混料随机分布 |
关键控制点 | 预制体开孔率、铜液浸润性 | 温场、压力曲线、脱气 |
界面反应风险 | 高温液态铜,界面反应更剧烈 | 温度低,界面反应相对可控 |
设备投入 | 熔渗炉+压力系统 | 真空热压炉+液压系统 |
三、材料性能维度对比
3.1致密度与孔隙率
两条路线都能做到接近全致密,但机制不同。
压力熔渗依赖铜液填充预制体连通孔隙,如果预制体内部存在封闭气孔或开孔率分布不均,铜液就渗不到,残留孔隙会藏在零件深处。预制体质量是熔渗工艺致密度的天花板。
真空热压是在外力驱动下让铜基体持续塑性流动,把颗粒间隙一步步压小,致密度更可控。但如果粉体脱气不充分,颗粒间包裹的气体排不出去,也会形成封闭微孔。整体来看,热压法致密度的过程控制更直接。
3.2导热性能
导热取决于两件事:金刚石-铜界面结合质量,以及材料内部孔隙率。
熔渗法温度高,液态铜和金刚石界面反应更充分,虽然有利于润湿,但也容易在界面生成过量脆性碳化物层,反而增大界面热阻。同时高温下金刚石石墨化风险也更高。
真空热压温度低于铜熔点,整体温度更低,界面反应程度可控,配合金刚石表面金属化镀层,更容易获得薄而稳定的界面结合层,声子传递效率高。在相同金刚石体积分数下,热压法往往能做出更高的导热系数。
3.3热膨胀系数与尺寸稳定性
热膨胀系数主要由金刚石和铜的体积配比决定,两条路线在配方一致时差异不大。但实际产品中,熔渗法制件因为经历高温熔融冷却,热历史更长,残余应力偏大,后续机加工尺寸稳定性需要关注。热压法在模具约束下成型,毛坯平整度更好,变形控制更有优势。
四、产品适配性对比
4.1产品形状与尺寸
压力熔渗不受模具单向压力限制,铜液可以渗入复杂形状预制体,适合制备大尺寸薄板、异形构件。如果是大面积GPU均热板、大功率激光器长条散热基板,熔渗法在大件制备上更有优势。
真空热压受石墨模具和单向压力限制,产品形状偏板状、块状,尺寸受热区和压机吨位制约。但它适合做精密、平面度要求高的中小尺寸热沉毛坯,比如GPU芯片封装热沉、功率器件散热基板。
4.2金刚石体积分数灵活度
熔渗法的金刚石体积分数取决于预制体堆积密度,调整起来要重新做预制体工艺,配方迭代慢。
真空热压直接混料,金刚石体积分数调整只需要改配比,换粉称重即可,研发阶段做配方筛选非常方便。这也是为什么新材料研发阶段大多从热压法切入。
4.3批次一致性
熔渗工艺里,预制体开孔率、铜液温度、渗流压力任何一个波动,都会影响最终致密度和导热均匀性。大件产品沿渗流方向还容易出现梯度,靠近铜液面和远离铜液面性能不一致。
真空热压在封闭模具内进行,温场均匀、压力稳定的前提下,同炉不同位置毛坯性能一致性更好,更适合对导热均匀性要求高的GPU热沉产品。
五、成本与量产经济性对比
5.1设备投入
压力熔渗炉需要承受高温熔融铜和压力环境,压力容器设计要求高,设备投入不低。真空热压炉也要高真空机组和大吨位液压,两者设备投资量级相近,但热压炉因为温压联动控制复杂,高精度机型价格也不便宜。
5.2耗材与运行成本
熔渗法铜是熔融状态,损耗偏大;预制体成型需要额外工序和粘结剂。真空热压法石墨模具消耗快(金刚石硬度高,摩擦磨损严重),是主要耗材成本。两者各有各的耗材大头。
5.3生产效率
熔渗法一炉可以装多个预制体,适合大批量固定产品,单件分摊成本低。真空热压受模具和压机限制,单炉产出有限,更适合中小批量高附加值产品。
5.4研发迭代成本
这一点差异明显。熔渗法每换一个配方,预制体制备、熔渗参数都要重新摸,研发周期长。真空热压改配方成本低,热压曲线调试成熟后可快速复现,适合材料开发早期。
六、典型应用场景建议
| 产品类型 | 推荐工艺路线 | 原因 |
研发阶段配方筛选 | 真空热压 | 改配方快,参数灵活 |
GPU芯片封装热沉(中小尺寸、高精度) | 真空热压 | 变形小、导热均匀、批次稳定 |
大面积均热板、大尺寸薄板 | 压力熔渗 | 大件成型优势明显 |
高金刚石体积分数(>60%)构件 | 压力熔渗 | 高体积分数预制体更容易实现 |
对界面热阻要求极高的散热件 | 真空热压 | 低温工艺,界面反应可控 |
大批量单一规格散热基板 | 压力熔渗 | 量产效率高,单件成本低 |
七、工艺组合路线:不是非此即彼
实际产业化中,两条路线并非完全对立。比较成熟的做法是组合使用:
真空热压预成型+后续机加工:中小尺寸GPU热沉直接走热压路线,一步成型;
压力熔渗做大件骨架+HIP后处理:大尺寸构件用熔渗获得近全致密,再热等静压消除内部封闭微孔,提升可靠性;
真空热压研发配方→熔渗放大生产:实验室阶段用热压快速锁定配方和性能指标,量产阶段转熔渗工艺降低单件成本。
这种组合路线能兼顾研发效率和量产经济性,是目前行业内比较务实的选择。
八、装备选型建议
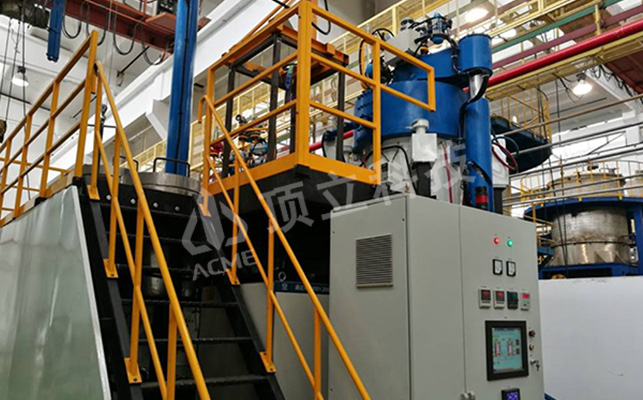
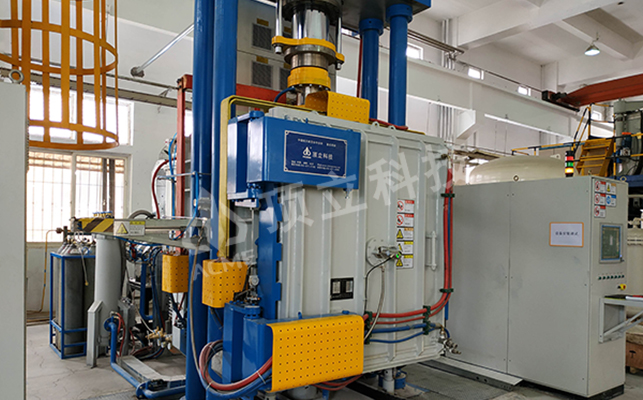
无论选哪条路线,装备本身的稳定性都是决定工艺能否落地的关键。
选真空热压炉,重点看高温保压稳定性、温场均匀性、长时真空维持能力,不能只看标称极限温度和压力。
选压力熔渗炉,重点看压力均匀性、温度场控制、预制体装载灵活性,以及铜液温度均匀性。
装备和工艺是配套的,再好的工艺路线,设备温压控制跟不上,产品一致性一样做不出来。建议企业在选型阶段就带着自己的材料样品去做工艺验证,用实际样品的致密度、导热系数、变形量来判断设备是否匹配。
结语
压力熔渗和真空热压,没有绝对的优劣,只有适配场景的不同。
看重大件成型、大批量量产、高金刚石体积分数,压力熔渗是更合适的路线;看重研发迭代速度、中小尺寸高精度热沉、界面质量可控、批次一致性,真空热压更有优势。
金刚石铜热沉产业化,第一步不是急着买设备,而是先想清楚自己要做什么产品、走多大批量、卡在哪个工艺阶段。把路线选对,后面的装备投入、工艺调试、良率提升,才能少走弯路。
创作声明:本文在写作过程中使用了人工智能(AI)技术进行辅助生成,最终内容由作者修订并发布。
 湘公网安备 43010302000744号