首页
 产品
 服务
 案例
 新闻
 我们
在新能源热管理、半导体散热、航空航天、精密换热器制造领域,大量薄壁流道、多层叠片、异种金属复合构件对焊接质量提出极高要求,普通熔焊易产生氧化、变形、烧穿、残留腐蚀等问题,真空钎焊逐步成为这类高端构件的主流连接方案,真空钎焊炉则是实现稳定钎焊工艺的核心装备。
一、真空钎焊的工艺机理
真空钎焊的核心机理,是在密闭真空腔体中,将预置钎料的工件加热至钎料液相线与固相线之间,低于母材熔化温度,依靠毛细作用使熔融钎料均匀润湿、填充接头间隙;真空环境隔绝氧气与水汽,抑制母材和钎料氧化,多数工况可免除钎剂,避免钎剂残留带来的后期腐蚀、堵塞风险。整套工艺循环一般包含装炉、抽真空、分段预热、钎焊保温、可控冷却、出炉检测几个阶段,每一段的真空度、升温速率、保温时长、冷却气氛都直接决定最终接头质量。
二、设备构成与结构选型
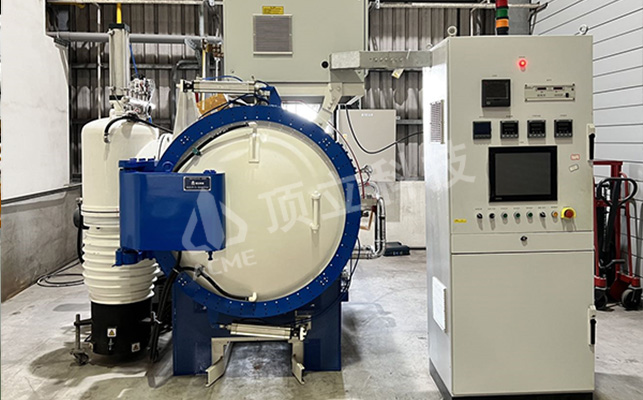
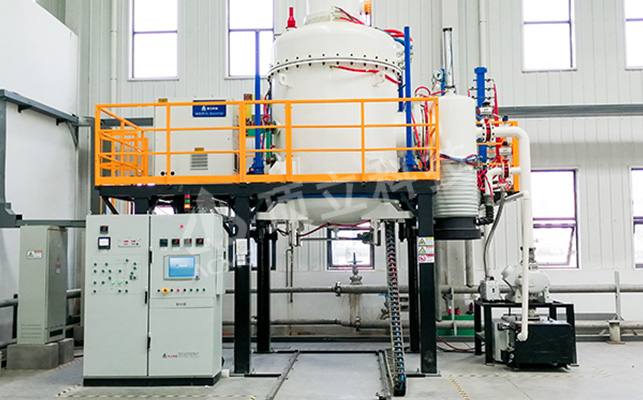
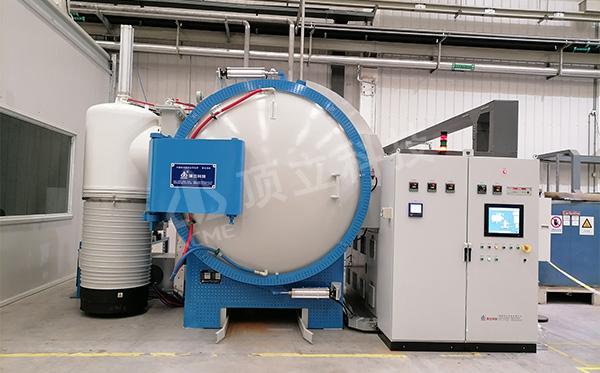
一台标准真空钎焊炉主要由炉体、加热保温热场系统、真空机组、气氛供气回路、气淬冷却系统、PLC工艺控制系统、安全联锁模块组成。按结构形式可分为单室真空钎焊炉、双室、三室连续式钎焊炉。单室炉结构简单、投入成本低,适合小批量、多品种研发打样;三室炉将装料室、加热钎焊室、冷却室相互隔离,加热区长期维持高温真空状态,不用随每炉工件反复升降温,大幅缩短生产节拍,适合换热器、液冷板大批量连续生产,生产效率更高。
三、相比传统焊接的工艺优势
真空钎焊相比火焰钎焊、炉中气氛钎焊、熔焊具备多项突出优势。
焊缝洁净无氧化。表面光亮,无钎剂残渣,特别适合流体通道类换热器,避免残渣堵塞微小流道;
整体均匀辐射加热。工件温度梯度小,热变形可控,薄壁、复杂流道叠片结构不易翘曲;
可实现异种金属连接。不锈钢-铜、铝-不锈钢、高温合金与铜合金等常规工艺难以焊接的组合,都可通过匹配钎料与真空钎焊工艺实现可靠冶金结合;
接头密封性稳定。氦检漏合格率高,满足高压流体、冷媒、特种介质工况的长期密封需求,是PCHE印刷换热器、GPU液冷散热板、航空蜂窝结构件的首选工艺。
四、质量控制门槛
但真空钎焊对前置工序、工装、设备指标有严格门槛。工件表面油污、氧化膜、切削残留如果清洗不到位,会直接造成钎料不润湿、虚焊;接头装配间隙需要严格管控,间隙过大钎料流失、间隙过小钎料填充不足;同时设备不能只看最高温度,温场均匀性、腔体压升率、真空持续抽气能力、气淬冷却速率都是选型核心指标。温场不均会出现同炉工件有的过烧溶蚀母材、有的温度不足钎料不熔化;真空漏率超标会在高温阶段持续进气氧化,造成焊缝发灰、密封失效。
五、主流应用场景
当前真空钎焊炉主流应用场景集中在几大方向:一是新能源与半导体热控件,铝/不锈钢液冷板、微通道散热器、PCHE板式换热器;二是航空航天高温构件,高温合金蜂窝、导管、精密流体组件;三是工程机械与汽车EGR冷却器、油冷器;另外微波波导、精密模具、金刚石复合构件等也大量采用真空钎焊工艺。随着热控器件向更高承压、更小流道、更高集成度方向发展,对真空钎焊炉温场、真空稳定性、工艺复现性的要求还在持续提升。
六、选型与工艺管控建议
合理选型与工艺管控,是稳定量产的前提。针对不同母材,要区分普通不锈钢钎焊、铝真空钎焊、高温合金镍基钎焊的差异:铝钎焊温度窗口窄、极易氧化,对真空度、除气、升温曲线控制更加严苛;镍基钎焊温度高,对加热隔热材料抗挥发、低污染能力要求更高。同时完整的数据追溯系统也必不可少,每炉真空曲线、温度曲线、冷却参数自动存储,方便质量复盘与客户审核。
七、常见问题
Q1:真空钎焊和真空扩散焊是一回事吗?
A:不是。真空钎焊依靠低熔点钎料熔化填充间隙,母材不熔化;真空扩散焊不需要外加钎料,在高温高压真空下依靠原子互扩散实现母材直接结合,适合无中间层、要求和母材等强度的接头。换热器大多优先选用真空钎焊。
Q2:真空钎焊一般需要多高真空度?
A:常规不锈钢镍钎焊工艺,真空度控制在10⁻²~10⁻³Pa;铝真空钎焊、钛合金钎焊活性强,通常要求10⁻⁴Pa及以上高真空,抑制表面氧化膜再生。
Q3:钎焊出现钎料不润湿、呈球状不铺展是什么原因?
A:常见诱因:工件清洗不干净,残留油污、氧化层;装配间隙超标;真空漏率超标、高温进气氧化;钎料选型与母材不匹配。优先排查超声清洗工艺与腔体压升率。
Q4:同炉产品有的焊好、有的虚焊,大概率是什么问题?
A:核心多为热场均匀性不足,局部区域温度达不到钎料液相线;也和工件摆放密集、遮挡辐射加热通道、工装吸热过大有关,需要优化装炉排布、校验温场。
Q5:单室钎焊炉和三室钎焊炉怎么选?
A:研发、小批量、多规格试样选单室,投入低、灵活;换热器、液冷板大批量连续量产,优先三室结构,减少反复升降温,缩短周期,提升产能。
Q6:铝真空钎焊为什么比不锈钢钎焊难度高很多?
A:铝表面氧化膜致密稳定,钎焊温度区间很窄,温度稍高容易过烧塌陷;升温阶段需要充分除气,对真空系统持续抽气能力、温场控制精度要求更苛刻。
Q7:真空钎焊后工件变形大,如何改善?
A:优先优化分段升温曲线,增加预热均温段;设计刚性工装定位压紧;控制气淬冷却速率,避免快速冷却产生大热应力;减少单次装炉工件堆叠。
Q8:真空钎焊炉日常维护重点是哪些?
A:定期检测冷态/热态压升率,排查法兰、密封圈、热电偶密封座泄漏;定期清理炉膛挥发物、金属蒸镀沉积物;检查真空泵油状态、气淬管路杂质;定期校准热电偶,保证测温准确。
Q9:真空钎焊一定要用气淬冷却吗?
A:不一定。高温合金、不锈钢件很多采用氩气气淬,快速冷却锁定金相组织;部分薄壁铝件随炉缓冷,防止开裂,冷却方式根据母材材质和产品技术要求确定。
Q10:选型时重点看哪些参数,而不是只看炉膛尺寸?
A:有效加热区温场均匀性、长期热态压升率、极限真空、气淬压力与冷却速率、工艺控制系统存储与导出能力、安全联锁配置,这些指标直接决定批量工艺稳定性。
创作声明:本文在写作过程中使用了人工智能(AI)技术进行辅助生成,最终内容由作者修订并发布。
 湘公网安备 43010302000744号