首页
 产品
 服务
 案例
 新闻
 我们
引言
在航空航天、半导体热管理、新能源装备、精密模具、核工业等高端制造领域,大量金属构件需要实现高精度、高可靠性的连接。传统熔焊方式容易产生焊缝气孔、裂纹、热变形等缺陷,难以满足异种材料、超薄构件、复杂流道构件的连接需求,真空固相连接技术因此得到广泛应用。真空钎焊炉与真空扩散焊炉作为真空环境下两大主流连接热工装备,很多采购与工艺研发人员容易混淆二者的工艺边界。
真空钎焊依靠中间钎料熔化润湿母材实现连接;真空扩散焊则无需添加钎料,依靠高温高压下母材原子相互扩散,形成一体化固相接头。二者虽然都在真空环境下完成加热工艺,设备外观都具备真空腔体、加热系统、温控系统,但核心工艺机理、接头性能、适用产品、设备能力有着本质区别。合理区分两种装备,结合产品服役要求选型,能够避免工艺试错成本,保障零部件长期使用可靠性。本文将从工艺原理、接头特点、适用材料、设备结构、成本与应用场景多维度对比两种装备,并阐述高端精密制造场景下,选择真空扩散焊炉的核心价值。
一、工艺原理对比
1.1 真空钎焊炉工艺原理
真空钎焊是液相连接工艺。将低于母材熔点的钎料预置在工件结合缝隙处,工件放置于真空钎焊炉腔体内部。设备抽真空后升温至钎料熔化温度(低于母材熔点),液态钎料依靠毛细作用润湿母材表面,填充两个工件之间的间隙。保温一段时间后降温,钎料凝固,工件依靠钎料层粘合在一起,完成构件连接。
整个过程母材保持固态,只有钎料发生熔化。工件连接界面会保留一层独立钎料金属层,接头本质为“母材+钎料层”复合结构。工艺对工件配合间隙有明确要求,间隙过大,钎料无法依靠毛细力填充;间隙过小,钎料填充量不足,容易出现缺料、虚焊缺陷。
1.2 真空扩散焊炉工艺原理
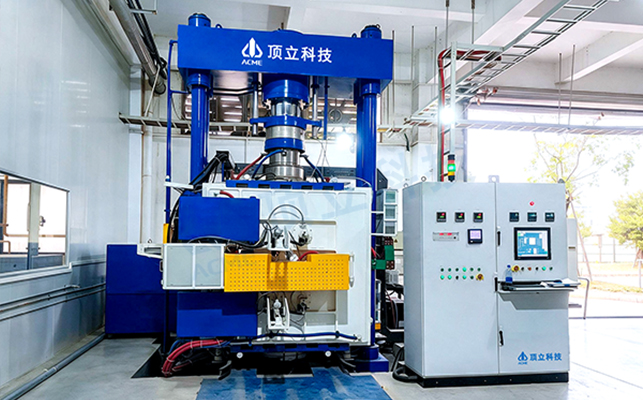
真空扩散焊属于固相焊接工艺,一般不需要额外添加钎料。待连接工件经过精密表面加工,贴合紧密后放入真空扩散焊炉。腔体抽至高真空状态,同时对工件施加轴向压力,在低于母材熔点的高温环境下,工件贴合界面原子获得足够动能,跨越界面相互扩散,界面原子重新排列,界面孔洞逐步弥合,最终两个工件在结合面形成冶金结合,接头实现近乎母材本体的一体化结构。
扩散焊的核心三要素:高温、高压、高真空。高温提升原子扩散速率;压力促使界面紧密接触,压缩微观凹凸、消除界面空隙;高真空环境防止工件高温氧化,避免界面生成氧化膜阻碍原子扩散。整个焊接全过程母材不熔化,不存在液相金属。部分特殊工况会添加极薄中间过渡层,用于缓解异种材料热失配,但过渡层不发生熔化,依然属于固相扩散。
二、接头组织与性能差异
接头性能是两类工艺最核心的分水岭,也是高端零部件选型的关键依据。
真空钎焊接头内部存在独立钎料层,钎料的材料成分、力学性能、导热、耐腐蚀性能和母材存在明显差异。优点在于钎料流动性好,对工件表面加工精度要求适中,可以填充较大缝隙,适合复杂流道、多层结构。局限性同样突出:接头物理属性由钎料决定,在高温、交变载荷、强腐蚀服役环境下,钎料层会成为薄弱位置。在长期高低温循环工况,钎料与母材热膨胀不一致,界面容易萌生微裂纹,降低构件使用寿命。同时钎料本身存在熔点上限,构件最高使用温度不能超过钎料熔化温度,限制构件高温服役能力。
真空扩散焊接头,界面经过原子互扩散,原始结合界面逐步消失,形成连续均匀冶金结合,接头成分与母材接近,不存在异质钎料夹层。接头抗拉强度、疲劳强度、耐高温性能、抗蠕变性能可以达到母材基体水平。在交变温度、交变载荷、高压服役工况下,可靠性显著优于钎焊接头。接头没有异质夹层,导热、导电性能连续性更好,非常适合半导体液冷散热构件。
扩散焊短板在于:对工件待焊面加工精度要求很高,工件表面粗糙度、平面度需要严格控制,待焊面必须紧密贴合;表面残留氧化层、油污都会直接阻碍原子扩散,造成结合不良、未焊合缺陷,前期工件预处理成本更高。
三、适用材料范围对比
真空钎焊炉适配材料范围更广,同种金属、异种金属均可钎焊,例如不锈钢、铜、铝、钛合金、硬质合金,也可实现金属与陶瓷间接钎焊。依靠不同牌号钎料,可以匹配各类母材。对工件接触面加工要求相对宽松,允许一定装配间隙,适合结构复杂、通道密集的构件。
真空扩散焊炉更擅长异种材料精密固相连接,尤其是热膨胀差异大、无法采用熔焊,钎焊又难以满足高温服役要求的材料组合。典型:铜-不锈钢、铜-钼、铜-钨、钛合金-高温合金、金属与陶瓷复合构件。
扩散焊没有钎料引入,不会在界面引入低熔点杂质元素,特别适合核工业、航空发动机、半导体散热这类对材料纯度、界面杂质控制严苛的场景。但部分塑性差、脆性大材料,扩散焊接难度高,工艺窗口窄,需要配套专用过渡层工艺。
四、设备结构与核心能力区别
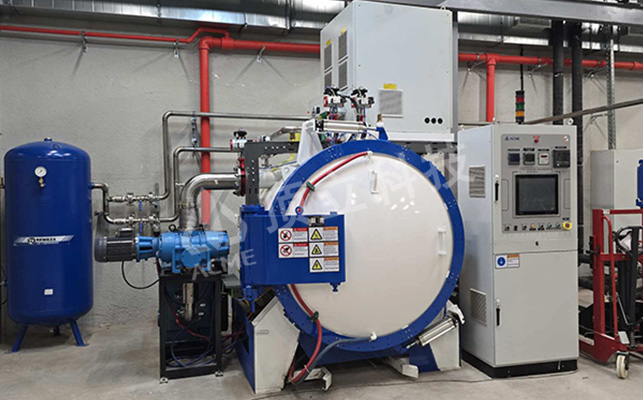
真空钎焊炉设备组成:真空机组、加热体、保温层、温控系统、水冷系统。核心功能是提供稳定真空环境与均匀温场,不需要配置加压系统。工件依靠工装自重或者简易夹具定位,不施加巨大机械压力。设备侧重温场控制、脱气、排胶功能,单次装炉工件数量大,适合批量生产。设备采购成本、运行成本相对更低,工艺调试门槛更低。
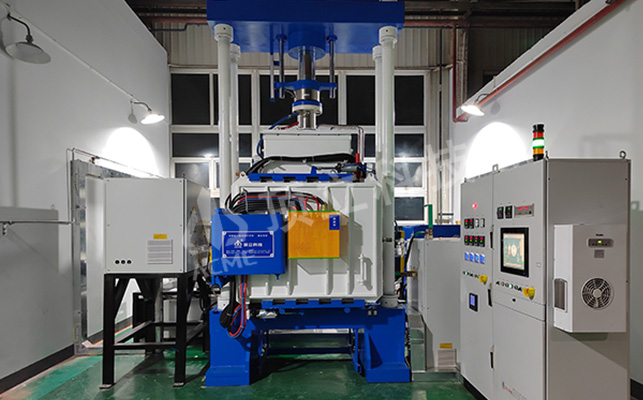
真空扩散焊炉,在真空、加热系统之外,核心配置大功率加压液压系统,可在高温状态下对工件施加精准可控压力。设备同时实现真空、温度、压力三者联动闭环控制,对三者的同步控制精度要求极高。高温下压力稳定性直接影响焊接合格率。设备腔体结构需要承受高温与机械载荷双重作用,腔体、工装强度设计标准更高。
真空扩散焊炉可实现压力分段调控,升温、保温、降温阶段的压力曲线独立设置,满足不同材料扩散动力学要求。设备造价高于真空钎焊炉,设备运维、工装制造成本更高,单炉产能一般小于钎焊炉,偏向高精度中小批量、研发+量产兼顾场景。
五、产品应用场景对比
真空钎焊炉典型应用场景
l 板式换热器、普通液冷散热器、多层流道冷板;
l 硬质合金刀具、钻头,金刚石工具钎焊;
l 航空管路、普通不锈钢精密组件;
l 各类中小型金属组件批量连接,产品服役温度不高,载荷条件平稳。
真空扩散焊炉典型应用场景
l 高功率半导体、激光器件金刚石铜、铜钼、铜钨散热基板;
l 航空航天发动机精密热端构件、钛合金、高温合金精密零件;
l 核装备、真空器件,对界面杂质、密封性、长期可靠性要求极高零部件;
l 异种材料复合构件,需要承受高低温循环、交变应力的精密件;
l 超薄、微通道精密构件,不允许引入异质钎料污染的产品。
六、选型核心:什么情况下优先选择真空扩散焊炉
很多客户会疑惑,既然真空钎焊成本更低,为什么还要选用真空扩散焊炉。当产品满足下面任一条件时,真空扩散焊就是更优方案:
构件服役温度高:工作温度接近或超过常规钎料熔点,钎焊接头会软化失效,扩散焊接头无低熔点钎料,可以承受更高工作温度;
要求接头性能接近母材:零部件承受交变载荷、疲劳冲击,不允许接头强度低于母材,需要一体化冶金结合;
异种材料精密连接:铜/钼、铜/钨、金属陶瓷等异种材料,熔焊易产生脆性相,钎焊界面热阻大,扩散焊可以获得连续稳定界面;
高导热、高导电散热件:半导体、激光器热管理构件,钎料层会增加界面热阻,扩散焊消除异质夹层,降低界面热阻,提升散热效率;
严苛可靠性要求:航空航天、核领域产品,要求长期服役不失效,界面不能存在钎料腐蚀、蠕变失效风险;
洁净度要求极高:不允许钎料中微量元素、杂质析出污染产品,真空扩散焊无外来钎料引入,材料纯度可控。
反之,如果产品结构复杂、流道繁多、装配间隙大,大批量生产,服役环境温和,预算有限,则真空钎焊炉是更经济的方案。二者不存在绝对优劣,本质是工艺路线匹配产品需求。
七、工艺成本、生产效率综合对比
生产效率方面:真空钎焊单炉装载量大,工装简单,单件加工成本低,适合大批量规模化生产。工件表面预处理要求低,单件前期准备时间短。
真空扩散焊:工件需要精密研磨、抛光,表面处理工序多,工装要求高,单炉装料数量有限,生产周期更长,单件制造成本更高。但其优势体现在产品良率稳定性、长期服役可靠性,很多高端产品,钎焊工艺虽然单件成本低,但产品可靠性不足,后期失效带来的损失远高于扩散焊工艺投入。
八、总结
真空钎焊炉依托液相钎料填充实现连接,工艺成熟、产能大、成本低,是通用精密构件连接的主流装备;真空扩散焊炉依靠固相原子扩散实现一体化冶金结合,无钎料夹层,接头力学、导热、耐高温性能突出,是高端异种材料、高可靠零部件制造的核心装备。
装备选型不能单纯对比设备采购价格,需要从产品服役温度、载荷条件、材料组合、热导率指标、长期可靠性要求综合评估。面向半导体高功率散热基板、航空航天热端精密构件、特种异种金属复合件等高端制造场景,真空扩散焊炉凭借独特的固相扩散机理,能够解决钎焊工艺无法突破的性能瓶颈,保障零部件在极端工况下稳定工作,这也是越来越多新材料企业、高端零部件厂商选择真空扩散焊工艺与装备的根本原因。
创作声明:本文在写作过程中使用了人工智能(AI)技术进行辅助生成,最终内容由作者修订并发布。
 湘公网安备 43010302000744号