首页
 产品
 服务
 案例
 新闻
 我们
引言
金属陶瓷复合材料是由陶瓷硬质相(碳化钛、碳化钨、氧化铝、氮化铝等)与金属粘结相(镍、钴、铜、钼等)复合而成的一类特种材料,兼具陶瓷高硬度、高耐磨、耐高温、耐腐蚀特性,以及金属良好的韧性、导热性与可加工性能。凭借优异综合性能,广泛应用于切削刀具、耐磨构件、半导体热沉、航空航天高温零部件、能源装备等高端制造领域。
金属陶瓷制备过程中,粉末烧结成型后坯体内部极易存在封闭微孔、内部疏松、界面结合不良等缺陷。常规无压烧结、真空烧结工艺,只能实现表面连通孔隙排出,坯体内部封闭气孔难以消除,材料致密度受限,内部微孔会成为应力集中源,大幅降低材料强度、断裂韧性与导热性能,制约金属陶瓷在高载荷、交变温度、高压服役工况下的使用。
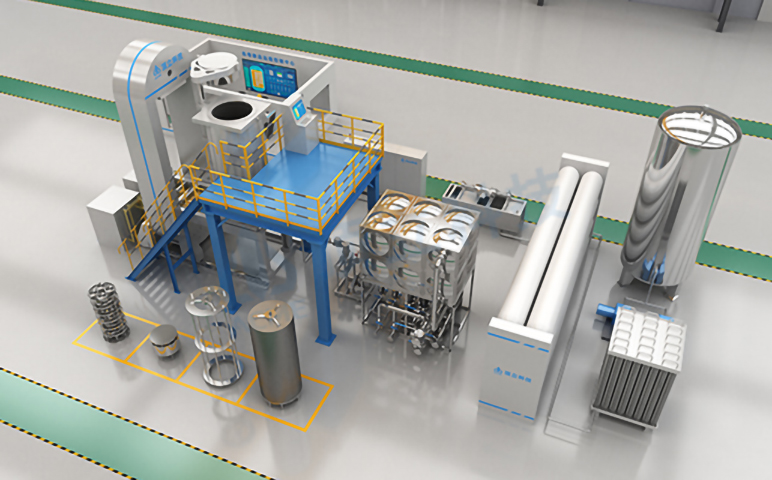
热等静压(HotIsostaticPressing,简称HIP)技术,依托高温+各向均等高压惰性气体协同作用,对烧结后的金属陶瓷坯体实施二次致密化处理,可有效压合坯体内部封闭孔隙,提升致密度,优化陶瓷相与金属相界面结合状态,是高端金属陶瓷复合材料实现近全致密化的核心工艺手段。本文从工艺原理、核心优势、典型应用场景、工艺要点、装备选型要点及产业化趋势展开论述。
一、热等静压制备金属陶瓷复合材料的工艺原理
热等静压工艺一般分为两种路线:烧结+HIP后处理(最主流)与HIP一步共烧结。
1. 烧结+HIP后处理(两步法)
先通过真空烧结、气氛烧结制备金属陶瓷预烧结坯。预烧坯具备一定强度,但坯体内残留大量封闭型微小气孔。将预烧结坯放入热等静压炉密闭承压腔体,抽取真空后充入高纯氩气作为压力介质,在高温环境下,高压氩气从工件所有外表面施加均匀等向压力。在高温高压耦合作用下,金属粘结相发生塑性流变,封闭孔隙在压力驱动下发生蠕变、扩散弥合,内部微孔逐步闭合,实现坯体近全致密化。整个过程压力各个方向均等,不存在单向压制带来的密度不均、坯体变形问题。
2. HIP一步共烧结(包套HIP)
将陶瓷粉末与金属粘结相混合,装入金属包套,抽真空密封,直接放入HIP炉。在高温等静压环境下,一次性完成粉末固相烧结与致密化,省去预烧结工序。该方法适合部分难烧结金属陶瓷,对包套设计、粉末脱气工艺要求高,多用于新材料研发、小批量特种构件。
二、热等静压用于金属陶瓷复合材料的核心优势
1. 消除封闭孔隙,实现近全致密
常规烧结仅能消除开口气孔,封闭微孔无法去除。HIP依靠气体各向等压,将坯体内部孤立闭孔压合,致密度可达理论密度99.5%以上,显著降低内部缺陷,提升材料强度、硬度、抗疲劳性能。
2. 压力均匀,坯体变形小,产品一致性高
区别于真空热压单向轴向压力,HIP为全向均等压力,工件各个方向受力一致,烧结后毛坯应力小,毛坯尺寸均匀,减少后续机加工余量,适合形状复杂金属陶瓷构件。
3. 优化两相界面结合,提升综合力学性能
高温高压促进金属相与陶瓷相界面原子扩散,改善界面结合,减少界面微裂纹。在保留陶瓷高硬度的同时,提升断裂韧性、抗弯强度、抗冲击性能,解决普通烧结金属陶瓷容易崩裂的痛点。
4. 减少晶粒粗大风险,材料性能可控
相比单纯高温长时间烧结,HIP可以在相对更低的温度完成致密化,降低高温下陶瓷晶粒异常长大风险,保留细晶组织,兼顾硬度与韧性。
5. 适配复杂形状构件
无论是简单板材、棒材,还是异形、大尺寸金属陶瓷构件,只要预坯成型合格,都可以进行HIP后致密处理,不受单向模具结构限制。
三、热等静压在金属陶瓷复合材料领域典型应用场景
1.硬质金属陶瓷切削刀具、耐磨模具构件
TiC、TiN基金属陶瓷,用于高速切削刀具、耐磨衬套、冲压模具。普通烧结坯内部微孔会造成刀具崩刃、磨损速度快。经过HIP处理后,孔隙消除,组织均匀,抗弯强度、耐磨性提升,刀具使用寿命大幅延长,多用于高端机加工领域。
2.半导体与高功率器件金属陶瓷热沉材料
金属-陶瓷复合热沉材料(如钨铜、钼铜、部分陶瓷基金属散热复合材料),要求高导热、低热膨胀、高致密度。内部微小气孔会显著增大热阻。HIP工艺闭合内部孔隙,提升导热性能,同时保证热膨胀系数稳定,适配高功率激光器、功率半导体散热基板。
3.航空航天耐高温金属陶瓷零部件
航空发动机、燃气轮机的耐高温金属陶瓷防护件、喷嘴、耐磨密封件,长期在高温、交变载荷环境服役。内部孔隙极易在热循环下扩展形成裂纹,造成构件失效。HIP致密化处理提升构件可靠性,降低高温蠕变失效风险,满足航空严苛可靠性要求。
4.能源、矿山装备耐磨耐腐蚀金属陶瓷零件
油气、矿山装备中的耐冲刷、耐腐蚀金属陶瓷耐磨件,在高速颗粒冲刷、腐蚀工况下,孔隙位置优先发生腐蚀与剥落。HIP全致密处理消除孔隙,提升材料耐腐蚀、抗冲蚀能力,延长零部件服役周期。
5.特种核用金属陶瓷复合材料
部分核工业用金属陶瓷复合材料,要求材料内部无连通孔隙、高纯无缺陷。HIP包套烧结工艺可以制备高致密度、低孔隙特种核用金属陶瓷构件,控制内部缺陷,保障服役安全性。
四、工艺实施难点与常见缺陷控制
1. 预烧结坯质量是前提
HIP无法弥补坯体中的大尺寸裂纹、大孔洞。仅能弥合微小封闭气孔。如果预坯存在宏观裂纹、大孔洞,HIP处理后缺陷依然存在。因此预烧结阶段的生坯成型、脱脂、预烧工艺必须稳定。
2. 晶粒长大控制
温度过高、保温时间过长,会造成陶瓷相晶粒粗化,材料韧性下降。需要精准匹配HIP温度、压力、保温时间工艺窗口,在实现孔隙闭合的同时抑制晶粒长大。
3. 包套HIP工艺的包套选材与脱气
一步法包套HIP,粉末内部吸附气体如果脱除不充分,会在内部形成残留气孔;包套材质要匹配金属陶瓷烧结温度,防止包套元素扩散污染复合材料。
4. 两相热失配引发微裂纹
陶瓷相与金属相热膨胀系数差异大,快速降温会产生界面微裂纹。HIP工艺需要设置合理的分段缓冷曲线,释放内应力。
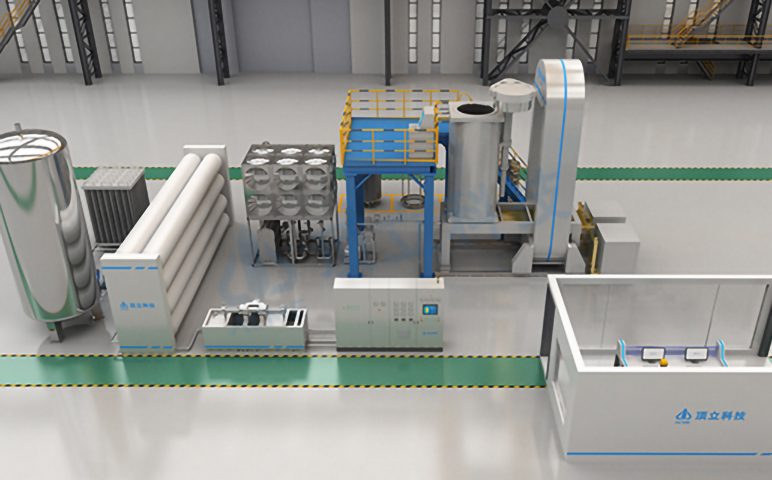
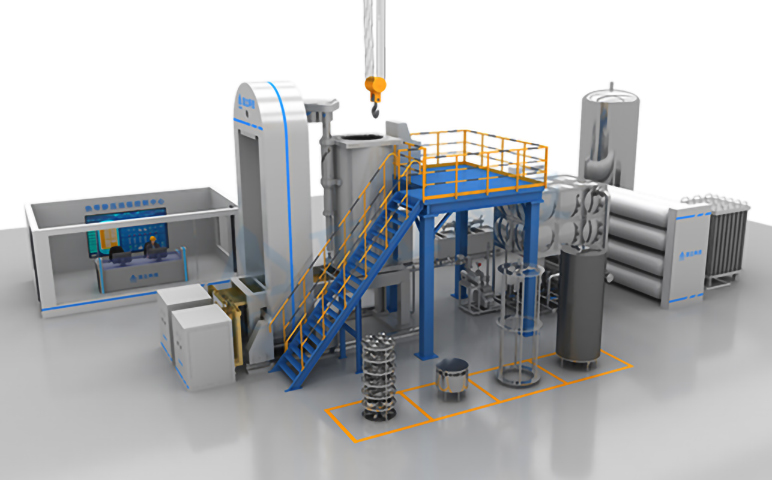
五、热等静压炉装备选型要点(面向金属陶瓷制备)
1. 最高温度与温场均匀性:金属陶瓷HIP工艺常用温度区间800~1400℃,温场均匀性直接决定同炉多件产品性能一致性;
2. 最高工作压力:金属陶瓷致密化一般压力50~200MPa,根据材料配方选型;
3. 气氛系统:高纯氩气介质,气体净化循环系统,控制氧含量,防止高温氧化;
4. 工艺曲线可编程:支持升温、保压、保温、分段降压、缓冷的多段联动工艺;
5. 安全联锁与数据采集:超温、超压、泄漏保护,全流程工艺数据存储,满足高端材料质量追溯;
6. 腔体尺寸:根据工件最大外形、单次装炉量,确定有效工作腔体规格。
六、工艺对比:HIP与真空热压、无压烧结制备金属陶瓷
· 无压烧结:设备成本低,适合大批量简单构件;无法消除闭孔,致密度上限低,性能一般。
· 真空热压:单向加压,致密度较高;受模具限制,只能制备形状简单零件,大件、异形件受限,容易密度不均。
· 热等静压HIP:全向等压,可消除闭孔,致密度最高;工件变形小,可处理异形件;设备投入更高,适合高端、高可靠性金属陶瓷构件。
七、产业发展趋势
国内高端金属陶瓷复合材料正朝着高韧性、高导热、耐高温、长寿命方向发展,下游航空航天、半导体、高端装备对材料内部缺陷控制要求越来越严格。随着国产热等静压装备技术突破,国内新材料企业可以自主开展金属陶瓷HIP致密化工艺研发,大幅降低外协加工成本,加快新材料产业化落地。
未来,智能化HIP装备结合材料仿真模拟,可提前预测孔隙闭合行为,精准优化温压工艺曲线,进一步提升金属陶瓷材料性能稳定性,推动国产高端金属陶瓷构件替代进口。
结语
金属陶瓷复合材料的性能瓶颈,很大程度来源于坯体内部封闭孔隙与界面缺陷。热等静压技术依靠高温等向高压,实现内部微孔闭合与界面优化,是制备高致密度、高可靠金属陶瓷构件的关键工艺。在实际生产中,需要将预烧结工艺与HIP后处理工艺协同匹配,同时结合材料配方,选择适配的热等静压装备,才能稳定获得高性能金属陶瓷复合材料,支撑切削、散热、航空、能源等领域高端零部件国产化。
创作声明:本文在写作过程中使用了人工智能(AI)技术进行辅助生成,最终内容由作者修订并发布。
 湘公网安备 43010302000744号